 ENG


Gyors válasz: Hogyan válasszuk ki a megfelelőt Fröccsöntő gép
A megfelelő fröccsöntőgép kiválasztása azzal kezdődik, hogy a szorítóerőt, a lövésméretet és a hajtástípust hozzá kell igazítani azokhoz az alkatrészekhez, amelyeket az üzem ténylegesen gyártani kíván, majd ellenőrizni kell a pontosságot, az anyagkompatibilitást, az energiafelhasználást, a lábnyomot, az automatizálási készséget és a hosszú távú támogatást fröccsöntő gépgyár mindegyik megfelel a napi termelési céloknak. Az alábbi szakaszok sorrendben tíz gyakorlati tényezőt mutatnak be referenciatáblázatokkal, összehasonlító táblázatokkal és a szokásos műanyagfeldolgozási gyakorlatból származó hibaelhárítási áttekintéssel.
- Szorítóerő és űrtartalom - igazítsa a tonnát az alkatrész tervezett területéhez és falvastagságához
- Lövésméret és hordókapacitás - a lövés súlyát a hordókapacitás működőképes részén belül tartani
- Hidraulikus elektromos vagy hibrid hajtás - válassza ki azt a hajtástípust, amely illeszkedik a tonnaosztályhoz és a ciklusmintához
- Precíziós és vezérlőrendszer - erősítse meg a zárt hurkú visszacsatolást a szűk tűrésű alkatrészekhez
- Anyagkompatibilitás - ellenőrizze a csavar és a henger kialakítását a használt gyantacsaláddal
- Energiahatékonyság - Hasonlítsa össze a relatív energiafelvételt a terhelési szintek között a tervezett váltási mintához
- Gépi lábnyom és forma illeszkedés - ellenőrizze a kötőrúd távolságát, a szerszámmagasság-tartományt és az alapterületet
- Automatizálási készenlét - ellenőrizze a robot rögzítési felületét és a bemeneti kimenet szinkronizálását
- Karbantartási elvárások - Tervezze meg a rutin olaj-, csavar- és beállítási ellenőrzéseket a munkaciklus körül
- Gyártói támogatás - értékelje a gyár mérnöki mélységét és alkatrészhálózatát
Szorítóerő és űrtartalom követelmények
A szorítóerő zárva tartja a formafeleket, miközben az olvadt műanyagot nyomás alatt nyomják be, és általában ez az első specifikáció, amelyet a vásárlók összehasonlítanak a gépek áttekintésekor. fröccsöntő gépgyár . A műanyagfeldolgozásban általánosan elterjedt megközelítés az alkatrész és a futószalagok kivetített területe alapján megbecsülik a szorítási tonnamennyiséget, megszorozva egy nyomástényezővel, amely jellemzően nagyjából 3 és 5 tonna/négyzethüvelyk közé esik az érintett gyantától és falvastagságtól függően.
Ha túl kis szorítóerővel működteti a szerszámot egy gépen, az injektálás közben enyhén szétrepedhet, ami az elválási vonal mentén felvillanást eredményez, míg egy kis szerszám túlméretes gépen való futtatása megnöveli a ciklusonkénti energiafelvételt, és feleslegesen koptatja a kötőrudakat és a lemezeket. A kivetített részterülethez szorosan illeszkedő tonnatartalom megóvja az alkatrész minőségét és a gép élettartamát a forma élettartama alatt.
Tipikus szorítóerő alkatrészkategóriánként
95T Kis alkatrészek
240T Háztartás
600T Autóipar
1400T Nagy alkatrészek
Szemléltető középponti referencia általános alkatrészkategóriák szerint, a tényleges űrtartalom a falvastagságtól és a kapu kialakításától függően változik
| Szorítóerő-tartomány | Tipikus lemezosztály | Közös alkalmazások |
|---|---|---|
| 60T - 130T | Kompakt | Kis precíziós alkatrészek, csatlakozók, kupakok |
| 130T - 350T | Közepes méretű | Háztartás goods, appliance housings |
| 350T - 850T | Nagy | Autóipar interior and structural parts |
| 850T és felette | Extra nagy méretű két lemez | Raklapok, nagy autóipari és ipari alkatrészek |
Szorítóerő leolvasása az alkatrészgeometria mellett
A bordák, a kiemelkedések és a vékony átfolyó szakaszok mind megváltoztatják azt a tényleges vetített területet, amelyet a gépnek le kell zárnia, így két hasonló körvonalú alkatrész továbbra is eltérő tonnát igényelhet, ha figyelembe vesszük a falvastagságot és a bordaszámot. Általában elegendő egy rövid beszélgetés a formatervezővel a géposztályban való rögzítés előtt, hogy elkerüljük az alul- vagy túlméretezett kiválasztást a projekt későbbi szakaszában.
Lövésméret és hordókapacitás megfelelő
A fröccsöntő gép lövésmérete az olvadt műanyag maximális térfogatát vagy tömegét írja le, amelyet a gép egyetlen ciklus alatt ki tud tolni, és ezt a hordókapacitás alapján kell ellenőrizni, nem pedig önmagában a befogó tonna mennyiségét. A fröccsöntési gyakorlatban gyakran követett irányelv az, hogy a lövés súlya általában a hordó névleges kapacitásának nagyjából 40 és 75 százaléka közé esik hogy az olvadék tartózkodási ideje és a képlékenyítés minősége működőképes tartományban maradjon.
Amikor a lövés súlya messze ez alatt a sáv alatt van, a gyanta több időt tölt egy felmelegített hordóban, ami növeli az érzékeny anyagok termikus lebomlásának kockázatát. Amikor a lövés súlya messze a szalag fölé kerül, a gépnek nehézséget okozhat az anyag teljes lágyítása a rendelkezésre álló ciklusidőn belül, ami lövésről lövésre nem egyenletes olvadékminőséget eredményez.
- Győződjön meg arról, hogy a csavar átmérője megegyezik a gyanta viszkozitásával és a kívánt kimeneti sebességgel
- Ellenőrizze a csavar helyreállítási idejét a cél ciklusidővel
- Tekintse át a jelenleg használt gyantacsalád tömörítési arányát
- Kérje meg a fröccsöntő gépgyártól az adott szerszámra vonatkozó sörétsúly próbaadatokat, amikor csak lehetséges
Hidraulikus elektromos és hibrid géptípusok
A hidraulikus és az elektromos fröccsöntő gépek összehasonlítása nagyrészt azon múlik, hogy az egyes hajtássorok hogyan alakítják át a bemenő teljesítményt bilincs mozgásává, befecskendezési sebességgé és tartónyomássá. A hidraulikus rendszerek szivattyút és szelepsort használnak az olajnak a hengereken keresztül történő mozgatására, ez egy kiforrott és jól ismert megközelítés, amely továbbra is általános a nagy űrtartalmú és nagy igénybevételű munkáknál. Az elektromos gépek szervomotorokat és golyóscsavarokat használnak minden tengelyen, így programozható sebesség- és helyzetszabályozást kínálnak, és kevesebb hő kerül a műhely padlójára. A hibrid gépek szervóhajtású hidraulikus szivattyút elektromos rásegítésű tengelyekkel kombinálnak, hogy a szorítóerőt gyorsabb reakcióval és alacsonyabb alapjárati húzással vegyítsék.
Hidraulikus elektromos és hibrid jellemzők
Elektromos Hibrid Hidraulikus
Általános jellemző-összehasonlítás a tipikus hajtási viselkedés alapján, nem pedig egy konkrét gépteszt eredménye
Két lemez és nagy sebességű konfiguráció
Nagyon nagy vagy nagyon gyors kerékpározási alkalmazásokhoz a két lemezkialakítás eltávolítja a hagyományos négy kötőrúd elrendezést, és nagyobb szerszámbeszerelési területet biztosít, amely megfelel a nagy autóipari és raklaposztályú alkatrészeknek. A nagy sebességű konfigurációk ehelyett a gyors fröccsöntésre összpontosítanak, valamint a szerszám gyors nyitási és zárási mozgására, amely illeszkedik a vékony falú csomagoláshoz és az egyszer használatos cikkekhez, ahol a ciklusidő növeli a teljesítményt.
Precíziós ismétlési és vezérlőrendszer
A konzisztens falvastagság, a méretstabilitás a gyártás során, és a ciklusok közötti stabil ismételhetőség nagymértékben függ a vezérlőrendszertől, nem pedig a mennyiségtől. A zárt hurkú nyomás- és helyzet-visszacsatolás, párosítva egy érzékeny emberi-gép interfésszel, lehetővé teszi a kezelő számára, hogy rögzítse a befecskendezési sebességprofilokat, a nyomásátmeneti pontokat és a hűtési időt olyan felbontással, amelyet egy alapszintű nyílt hurkú rendszer nem tud elérni.
A szűk mérettűréssel, vékony pattintással illő tulajdonságokkal rendelkező alkatrészek vagy kozmetikai felületek, például az autók belső burkolatai általában előnyösek a szervóhajtású vagy hibrid platformok többfokozatú befecskendezési és nyomástartó profillal, mivel ezek a jellemzők különösen érzékenyek a lövések közötti eltérésekre.
Anyagkompatibilitás a PP-től a műszaki gyantákig
A PP-alkalmazásokhoz, például kupakokhoz, záróelemekhez és vékonyfalú tartályokhoz való fröccsöntő gépek jellemzően általános célú csavaros kialakítást használnak mérsékelt ellennyomással, mivel a polipropilén viszonylag könnyen áramlik, és a hőérzékenyebb gyantákkal összehasonlítva meglehetősen széles feldolgozási ablakban is használható marad.
A PVC alacsony kompressziós, szellőztetett hengeres és csavaros elrendezést igényel az illékony gázok kibocsátása és az anyaglebomlás elkerülése érdekében magas hordóhőmérsékleten, míg a PET-hez általában gyors ciklusú, jól szárított betáplálási rendszerre van szükség, amely szoros hőmérséklet-szabályozással párosul a belső viszkozitás védelme érdekében. A szerkezeti részekhez használt töltött és megerősített műszaki gyanták gyakran nagyobb befecskendezési nyomást és kopásálló hordó- és csavarkezelést igényelnek. Működő létesítmények egy fröccsöntő gép autóalkatrészekhez gyakran kevernek több ilyen anyagcsaládot ugyanazon a gyártási padlón, az üveggel töltött nejlon csatlakozóktól a puha tapintású ráöntésig, így a csavarok és a hengerek rugalmassága egy műszakban legalább annyira számít, mint a nyers mennyiség.
| Gyanta család | Feldolgozási megjegyzés | Tipikus használat |
|---|---|---|
| Polipropilén | Széles feldolgozóablak, általános célú csavar | Kupakok, zárak, vékony falú tartályok |
| PVC | Szellőztetett henger, alacsony nyomású csavar | Csőszerelvények, profil alkatrészek |
| PET | Alapos szárítást és szigorú hőmérsékletszabályozást igényel | Előformák, csomagolóelemek |
| Üveggel töltött nylon | Kopásálló hordó és csavaros kezelés javasolt | Autóipar and structural connectors |
Energiahatékonyság és üzemi fogyasztás
Az elektromos hajtótengelyek általában közelebb vonják a teljesítményt a valós idejű terheléshez, míg a hagyományos hidraulikus szivattyúk még a bilincs-tartózkodási és hűtési fázisokban is fenntartják az olajkeringést, amikor nagyon kevés mechanikai munka történik. Ez az egyik fő oka annak, hogy az összes elektromos és hibrid gép hajlamos alacsonyabb relatív energiafelvételt mutatni a teljes fröccsöntési ciklus során, különösen azokon a formákon, amelyeknek a hűtési ideje hosszú a fröccsöntési időhöz képest. A szervo- és a fix lökettérfogatú hidraulikus szivattyúk műszaki megvitatása általában arra mutat rá, hogy a szervo- és elektromos platformok észrevehetően alacsonyabb villamosenergia-fogyasztást igényelnek a ciklus részleges terhelése és üresjárati szegmensei során, mivel a kimenet azonnali szükséglettel skálázódik, nem pedig állandó áramlási sebességgel.
Relatív energiarajz a termelési terhelésen
Hidraulikus Hibrid Elektromos
A terhelés és az energiafelvételi minta fogalmi illusztrációja, nem egy adott gép mért teljesítménye
A befecskendezési időhöz képest hosszú hűtési idővel rendelkező üzemek, mint például a vastag falú csomagolás, általában a legnagyobb relatív nyereséget tapasztalják a megfelelő űrtartalom-osztályok hibrid vagy elektromos hajtásra való átállításából, egyszerűen azért, mert a hagyományos rendszerek hidraulikus szivattyúja egyébként az üresjárati ablak nagy részében tovább működne.
Gépi lábnyom és formakompatibilitás
Az űrtartalomon túl a gép fizikai lábnyomát a kötőrudak távolsága, a nyomólap mérete, a minimális és maximális formamagasság, valamint a kilökő löket határozza meg, amelyek mindegyikének illeszkednie kell a kérdéses formához, valamint a rendelkezésre álló padló- és mennyezetterülethez. A kötőrúd-távolságnál szélesebb formát egyszerűen nem lehet felszerelni, függetlenül attól, hogy az űrtartalom mennyire illeszkedik az alkatrészhez.
Fröccsöntő gép Structure Overview
Egyszerűsített szerkezeti illusztráció, a tényleges gépelrendezés űrtartalom és sorozat szerint változik
A két lemezes nagy tonnatartalmú gépnek jellemzően hosszabb lábnyomra van szüksége a forma nyitott tengelye mentén, és magasabb mennyezeti hézagra van szükség a penészcseréhez, ezért az üzem elrendezését és a daruk kapacitását érdemes egyeztetni a fröccsöntőgép-gyárral, mielőtt elkötelezné magát egy mennyiségi osztály mellett, amely csak a papír specifikációján alapul.
Automatizálási és robotintegrációs készenlét
A legtöbb jelenlegi gyártósor a fröccsöntőgépet egy felső vagy oldalsó bemeneti robottal párosítja az alkatrész-eltávolításhoz, a lapkabehelyezéshez vagy a formacímkézéshez, így érdemes korán ellenőrizni az automatizálási készséget, ahelyett, hogy utólag kezelnénk a robotikát. A szabványos rögzítési interfész a rögzített nyomólapon, a formázási ciklussal szinkronizált digitális bemeneti és kimeneti pontok, valamint a külső berendezéseket tisztán kiváltó vezérlőrendszer mind csökkenti az integráció idejét, ha robotot vagy továbbítószalagot ad hozzá.
A cellás gyártást tervező létesítmények, ahol egy kezelő egyszerre több gépet felügyel, általában előnyös, ha olyan modelleket választanak ki, amelyek hasonló vezérlőfelületet és automatizálási protokollt használnak az egész vonalon, mivel ez az összhang lerövidíti a kezelők képzését és egyszerűsíti a pótalkatrészek tervezését az egész műhelyben.
Karbantartási követelmények és hosszú távú megbízhatóság
A fröccsöntőgép rutinszerű karbantartása kiterjed a hidraulikaolaj állapotára és szűrésére, a hordók és csavarok kopásának ellenőrzésére, a kötőrúd és a nyomólap beállításának ellenőrzésére, valamint a vezérlőrendszer kalibrálására, és az egyes feladatok gyakorisága a munkaciklustól, a gyanta koptatóképességétől és a műhely környezeti körülményeitől függ. A koptató üveggel töltött gyantával éjjel-nappal működő gép természetesen gyakrabban igényel csavar- és hordóvizsgálatot, mint egy enyhén terhelt gép, amely töltetlen PP-t használ.
| Tünet | Gyakori ok | Javasolt első ellenőrzés |
|---|---|---|
| Alacsony szorítási vagy befecskendezési nyomás | Kopott tömítések, kopott szivattyú vagy rosszul kalibrált érzékelő | Ellenőrizze a hidraulikaolaj szintjét és a szivattyú állapotát, majd ellenőrizze az érzékelő kalibrálását |
| A gép forró | Eltömődött olajhűtő vagy alacsony hűtőfolyadék áramlás | A folyamatbeállítások beállítása előtt ellenőrizze a hőcserélőt és a hűtőfolyadék-vezetékeket |
| A gép nem adja be az injekciót | Biztonsági kapu reteszelés, üres garat vagy eltömődött fúvóka | Győződjön meg arról, hogy a reteszelések be vannak kapcsolva, és az anyagadagolás megszakítás nélkül történik |
| Villanás az elválásnál | Elégtelen szorítóerő vagy a forma eltolódása | Ellenőrizze újra az űrtartalmat az alkatrészterülethez képest, és ellenőrizze a formaleválasztó vonalat |
Egy egyszerű fröccsöntőgép hibaelhárítási napló vezetése, amely feljegyzi a tünetet, az eltolódást és a gyanta tételt, gyakran gyorsabban tár fel mintát, mint az egyedi egyszeri javítások, és hasznos kontextust biztosít a gyártó szervizcsapatának, ha műszaki látogatásra van szükség.
A megbízható kiválasztása Fröccsöntő gép Manufacturer
A specifikációs lap a történetnek csak egy részét meséli el, így a berendezés mögötti fröccsöntőgép gyártójának értékelése éppolyan fontos, mint a mennyiségi táblázatok összehasonlítása. Egy műanyag fröccsöntő gépgyártó, amely házon belüli tervezéssel, széles szorítóerő-tartománnyal, valamint kiépített alkatrész- és szervizhálózattal rendelkezik, általában gyorsabban tud reagálni, ha egy sornak pótalkatrészre, folyamatbeállításra vagy egyedi szerszáminterfészre van szüksége.
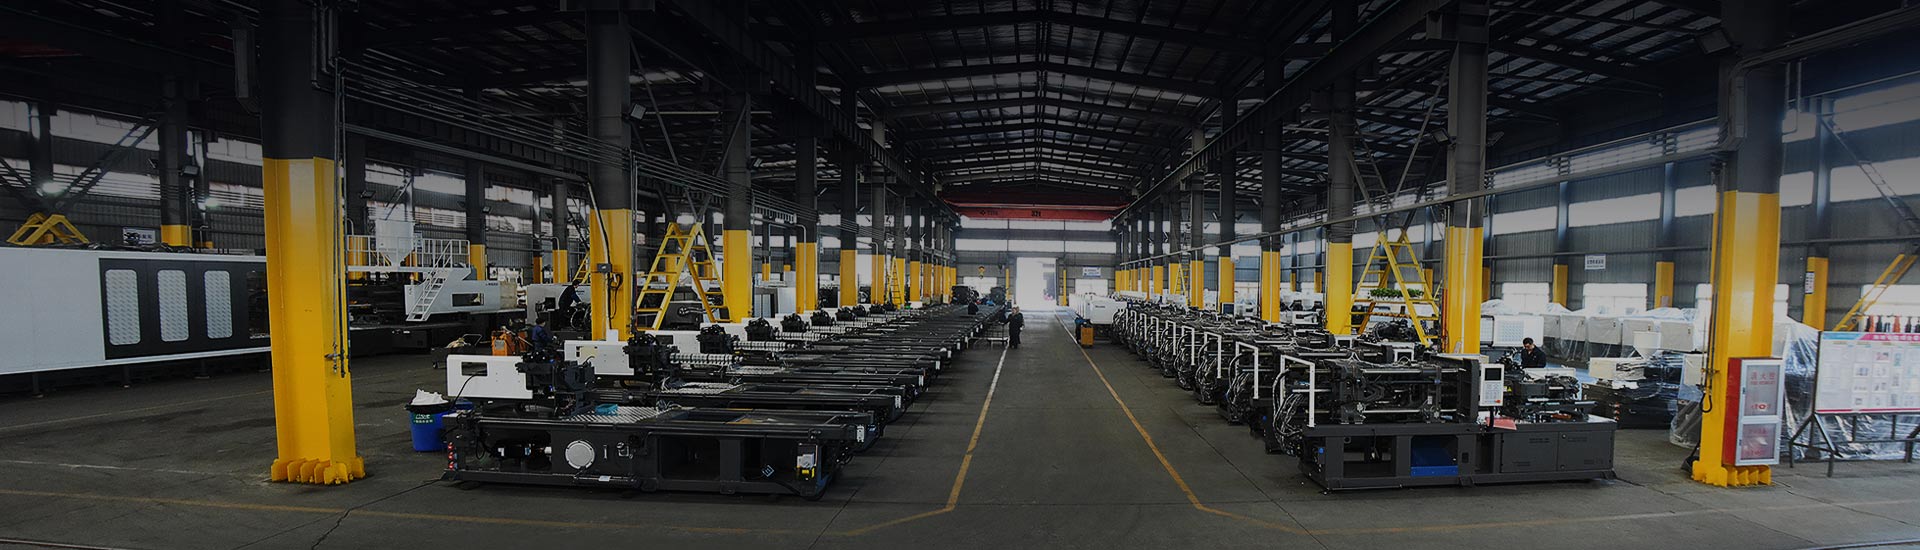
A Ningbo Highsun Plastic Machinery Co., Ltd. az egyik példa a fröccsöntő gépeket gyártó kínai üzemekre, amelyek a ningbói Beilun Tudományos és Technológiai Parkban találhatók, amelyek az ország műanyagipari gépek ellátási láncához szorosan kapcsolódnak. A gyár több mint 120 000 négyzetmétert fed le, és 98 tonnától 3000 tonnáig terjedő szorítóerő-tartományban gyártja a HIGHSUN márkát, amely kiterjed az elektromos és olajhibrid sorozatra, a két lemezes sorozatra, a nagy sebességű sorozatra, az egy- és vegyes kétszínű sorozatra, a BMC sorozatra, a PET sorozatra és a PVC sorozatra, valamint testreszabott konfigurációkat vagy gyantát igényel, amely egy adott formára épül.
| sorozat | Elsődleges fókusz | Figyelemre méltó tulajdonság |
|---|---|---|
| Elektromosity And Oil Hybrid | Általános célú gyártás | Kiegyensúlyozza a pontosságot alacsonyabb alapjárati energiafelvétellel |
| Két lemez | Nagy scale components | Szélesebb szerelési terület a rögzítőrúd korlátozása nélkül |
| Nagy sebesség | Vékony falú és gyors kerékpáros alkatrészek | Gyors injektálás és formamozgás |
| Dupla szín | Több anyagú és több színű alkatrészek | Egy- és vegyes szín konfigurációk állnak rendelkezésre |
| BMC | Ömlesztett formázó keverék alkatrészek | Az összetett takarmány jellemzőire hangolt folyamat |
| PET | Előforma és csomagoló alkatrészek | Gyors kerékpározás szigorú hőmérsékletszabályozással |
| PVC | Profil és szerelvényelemek | Szellőztetett hordó illékony kibocsátásra |
Hasznos gyakorlat a fröccsöntő gépek gyártóinak összehasonlításakor, ha referenciahelyeket kérünk, amelyek hasonló alkatrészcsaládot futtatnak, ciklusidő-információkat kérünk egy hasonló szerszámról, és megerősítjük a tipikus átfutási időt a pótalkatrészek, például hordók, csavarok és hidraulikus alkatrészek esetében, mivel a folyamatos támogatás gyakran többet számít a gép élettartama során, mint a kezdeti specifikációs lap önmagában.
Gyakran Ismételt Kérdések
Mi az a fröccsöntés
A fröccsöntés egy olyan gyártási folyamat, amelyben a műanyag pelleteket olvadásig hevítik, majd nyomás alatt befecskendezik egy zárt acélformába, ahol az anyag lehűl és az üreg alakjára szilárdul, mielőtt az alkatrész kilökődik, és a ciklus megismétlődik.
Mennyibe kerül egy műanyag fröccsöntő gép
A költség függ a szorítóerőtől, a hajtás típusától, a vezérlőrendszertől, az automatizálási csomagtól és a kívánt testreszabási szinttől, így a számok nagy eltéréseket mutatnak egy kompakt hidraulikus modell és egy nagy automatizált elektromos vagy hibrid vonal között. Az alkatrészrajzok és a várható kimeneti mennyiség megosztása a fröccsöntőgép gyártójával a legmegbízhatóbb módja annak, hogy egy adott projektre pontos árajánlatot kapjunk.
Melyik a legjobb fröccsöntő gép egy kisvállalkozás számára
Egy kisebb vállalkozás általában azzal kezdődik, hogy feltérképezi a várható alkatrészméretet, falvastagságot és havi mennyiséget, majd kiválasztja a legalacsonyabb űrtartalom-osztályt, amely kényelmesen lefedi a jelenlegi és rövid távú szerszámszükségletet, mivel egy szerény szorítóerő-gép, amely később automatizálható, nagyobb rugalmasságot kínál, mint egy nagy préselés korai elköteleződése.
Hogyan válasszak fröccsöntő gépet
A fröccsöntő gép kiválasztása jól működik a szorítóerő, a lövésméret, a meghajtás típusa, a precíziós igények, az anyagkompatibilitás, az energiafelhasználás, az alapterület, az automatizálási készenlét, a karbantartási elvárások és a gyártó támogatási hálózatának lépésről lépésre történő áttekintése során, amely ebben a cikkben ugyanazt a sorrendet tárgyalja.
Miért van alacsony nyomású fröccsöntő gépem?
Az alacsony nyomású értékek általában kopott hidraulikus tömítésekre vagy a szivattyú hatékonyságának elvesztésére, rosszul kalibrált nyomásérzékelőre vagy a hidraulikus körben rekedt levegőre vezethetők vissza, ezért az olajállapot, a szivattyú teljesítményének és az érzékelő kalibrációjának ellenőrzése ésszerű első lépés a folyamatprogram beállítása előtt.
Miért melegszik túl a fröccsöntő gépem?
A túlmelegedés gyakran összefügg az eltömődött vagy lerakódó olajhűtővel, a korlátozott hűtőfolyadék-áramlással, a meghibásodott hűtőventilátorral vagy a magas környezeti hőmérséklettel és a hidraulikatartály körüli korlátozott légáramlással járó bolti környezettel, ezért általában a hűtőkört kell először ellenőrizni.
Miért nem fecskendez be a fröccsöntő gépem?
A nem befecskendező gépet gyakran feltartja egy biztonsági kapu vagy retesz, amely nem kapcsolt be teljesen, egy üres vagy áthidaló garat, egy eltömődött fúvóka vagy egy hibajelzés a vezérlőrendszeren, így az ellenőrzések sorrendben történő elvégzése a folyamatparaméterek érintése előtt általában gyorsan leszűkíti az okot.
Miért okoz villanást a fröccsöntés?
Az elválási vonalnál felvillanó felvillanás jellemzően az alkatrész vetített területéhez képest túl alacsony szorítóerőre, nem megfelelően beállított vagy kopott elválasztófelületű szerszámra, vagy a szerszám és a szorító tonnatartalomnál magasabbra beállított befecskendezési nyomásra utal, ezért jó kiindulópont az űrtartalom számítás és a formaellenőrzés újragondolása.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
