 ENG


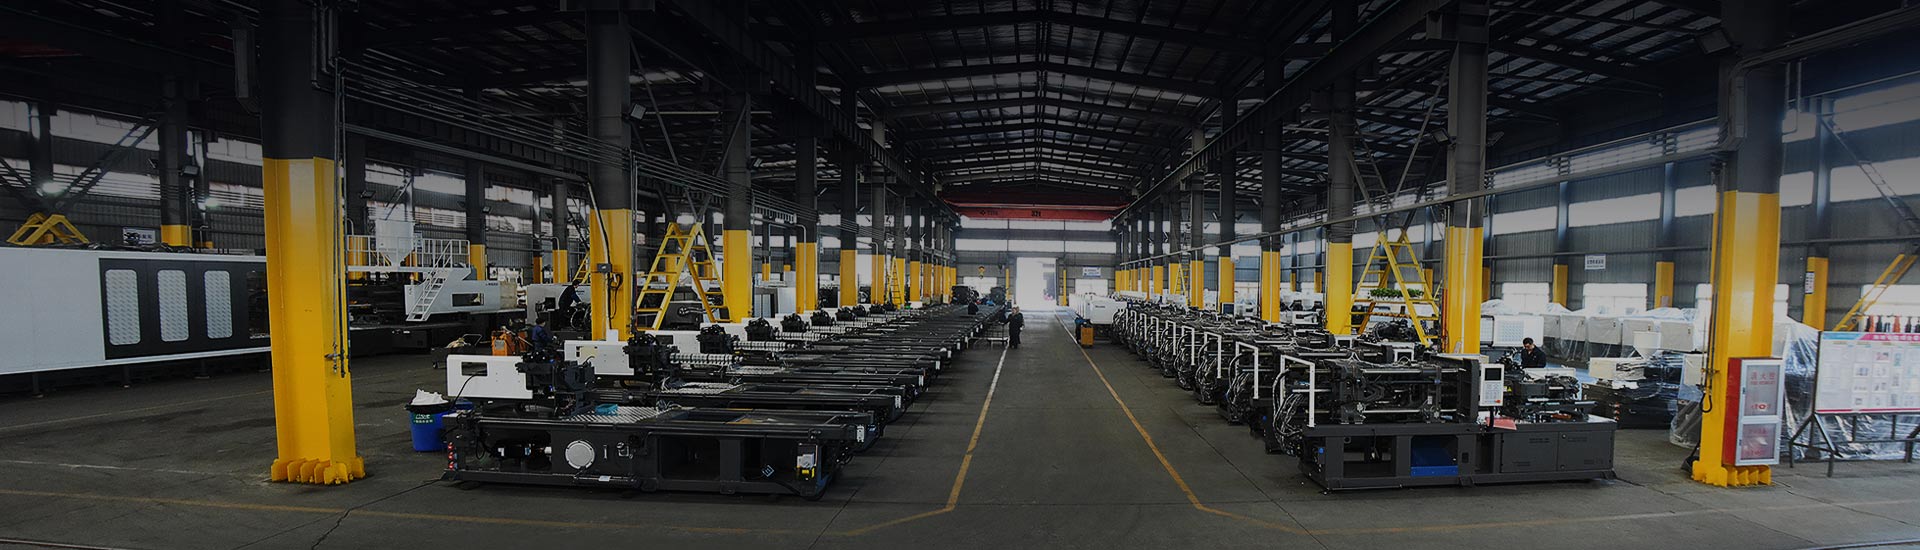
Hat szakasz dönti el, hogy egy műanyag alkatrész méretre megfelelő, szerkezetileg ép vagy selejt lesz. Ha lépésről lépésre tanulja meg a fröccsöntési folyamatot – folyamatmérnökként, gyártásvezetőként vagy vevőként, aki értékeli a berendezést –, akkor minden gépen ugyanaz a sorrend fut: rögzítés, befecskendezés, tartás, hűtés, kilökődés és ellenőrzés. A 99,5 százalékos jó alkatrészár és a 75 százalékos közötti különbség ritkán a gépmárka önmagában. Ez az, hogy az egyes szakaszokat milyen következetesen irányítják.
Mi a fröccsöntés dióhéjban
A fröccsöntés olyan gyártási folyamat, amelyben megolvasztott hőre lágyuló vagy hőre keményedő anyagot nyomás alatt egy zárt acél formaüregbe nyomnak. Az alkatrész felveszi az üreg alakját, és miután megszilárdul, kilökődik. A PET-előformáktól és az autókárpittól a vékonyfalú csomagolókonténerekig mindenhez használják, és a legtöbb műanyag alkatrészt gyártja, amelyeket az emberek mindennap használnak.
A fröccsöntés lépésről lépésre
1. lépés: Befogás és formazárás
A szorítóegység előre mozgatja a mozgó lemezt, és zárja a formát. A szorítóerőnek elég nagynak kell lennie ahhoz, hogy ellenálljon az injektálás során keletkező belső üregnyomásnak. Ha a szorítóerő túl kicsi, a forma kissé kinyílik, és villogás jelenik meg az elválási vonalon. Egy tipikus 230 tonnás szervogépen a billenő mechanizmus körülbelül 2-3 másodperccel a lövés megkezdése előtt leadja a névleges szorítóerőt.
2. lépés: Befecskendezés és feltöltés
A csavar forog, hogy megolvadjon és továbbítsa a gyantát, majd dugattyúként működik, hogy átnyomja az olvadékot a fúvókán, a csonkon, a csúszórendszeren és a kapukon keresztül a formaüregbe. A befecskendezési sebesség és a nyomás a fő paraméterek. A vékony falú tartályt gyors befecskendezés szükséges, hogy az olvadék ne fagyjon meg, mielőtt az üreg megtelik. Egy vastag falú autóalkatrésznek lassabb befecskendezési sebességre van szüksége, hogy elkerülje az égési nyomokat és a hegesztési vonalakat. Ezt fröccsöntési alapfolyamat innen ered a legtöbb termelési probléma.
3. lépés: Nyomástartás
Feltöltés után a csavar meghatározott ideig tartja a nyomást. Ahogy a műanyag lehűl és zsugorodik, a nyomás fenntartása további anyagokat táplál az üregbe, hogy kompenzálja a térfogatveszteséget és elkerülje a süllyedésnyomokat. Ez a szakasz általában 1-5 másodpercig tart a falvastagságtól függően, és a tartási nyomást általában a befecskendezési nyomás 50-80 százalékára állítják be.
4. lépés: Hűtés
A lehűlés a ciklus leghosszabb szakasza. A hő a műanyagból a formaacélba, majd a hűtőcsatornákban lévő vízbe vagy olajba kerül. A nagyobb falszakaszok hosszabb hűtési időt igényelnek. Durva szabály szerint 1-2 másodperc a hűtési idő falvastagság milliméterenként, de a gyanta, a forma hőmérséklete és a hűtőcsatorna kialakítása mind befolyásolja a tényleges időt.
5. lépés: Kidobás
Miután az alkatrész az anyag hőeltérítési hőmérséklete alatt van, a forma kinyílik, és a kilökőrendszer kinyomja az alkatrészt az üregből. A kilökőcsapoknak meg kell osztaniuk az erőt az alkatrészen; túl nagy helyi nyomás fehér foltokat, deformációt vagy repedéseket okoz.
6. lépés: Utófeldolgozás és ellenőrzés
A kidobott alkatrész méretpontosságát, felületi minőségét, vetemedését, süllyedésnyomait és villogását ellenőrzik. A kapu és a futópálya vágása elvégezhető, és az újraköszörülés szabályozott százalékban újra beállítható. Az automatizált látórendszerek, a CMM-szondázás és a kézi ellenőrzések ellenőrzik az alkatrészt a rajz alapján.
Ciklusidő lebontása: Hova megy a folyamatidő
Minden fröccsöntő esetében a ciklusidő határozza meg, hogy óránként hány alkatrész készül. Egy tipikus 250 tonnás befecskendezési ciklus megmutatja, hogy mely szakaszok számítanak leginkább a termelékenység szempontjából.
A hűtés önmagában a ciklusidő több mint felét teszi ki. Ez az oka annak, hogy a hatékony szerszámhőmérséklet-szabályozás és a hatékony vízcsatorna-kialakítás gyakran a leggyorsabb módja a teljesítmény növelésének a gép költségeinek növelése nélkül. A vékonyfalú csomagolást üzemeltető gyártók számára az optimalizált kapcsolószerkezettel rendelkező, nagy sebességű gép csökkenti a befogási és a befecskendezési időt is, ezért a kompakt ciklusidők többet számítanak, mint a nyers szorítóerő ebben a szegmensben.
 Nagy sebességű fröccsöntő gép zárt hurkú vezérléssel A HXH280 valós idejű nyomás- és hőmérsékletfigyelést kínál, ami lehetővé teszi a pontos beállítást ezredmásodpercek alatt. Ez csökkenti az alkatrészek közötti eltéréseket, így ideális vékony falú csomagoláshoz, ahol a gyors ciklusok számítanak. Termék megtekintése →
Gépparaméterek, amelyek meghatározzák az eredményt
Egyes folyamatparaméterek fontosabbak, mint mások. Szervohajtású vagy intelligens hajtású gépeken a nyomás és a fordulatszám visszacsatolása folyamatos, így a vezérlőrendszer valós időben tudja szabályozni a folyamatot. Ez csökkenti a részenkénti eltéréseket.
Az SP Smart Power sorozat alacsony tehetetlenségi nyomatékú, nagy reakcióképességű szervorendszereket használ az egyenletes befecskendezési sebesség és nyomás fenntartása érdekében, ami kritikus fontosságú a fröccsöntési folyamat lépésről lépésre történő validálásakor egy teljes körű gyártósoron.
 Intelligens teljesítményű fröccsöntő gép precíziós kis alkatrészekhez Az SP350 kiválóan alkalmas elektronikus alkatrészek, például nagy méretpontosságú csatlakozók előállítására. Intelligens rendszere alkalmazkodik a különböző anyagokhoz, így stabil minőséget és finom felületi minőséget biztosít. Termék megtekintése →
Felszerelés kiválasztása minden formázási szakaszhoz
Az általános célú munkát egy szervógéppel lehet a legjobban megoldani, amely egyensúlyban tartja az energiafogyasztást az ismételhetőséggel. A HXM208 szervo-leadás lehetővé teszi a dinamikus teljesítménybeállítást a tényleges terhelésnek megfelelően, csökkentve az energiafelhasználást, miközben fenntartja a stabil ismételhetőséget a műszakok között.
 Szervohajtású fröccsöntő gép energiamegtakarítással A HXM208 szervo táprendszerrel rendelkezik, amely alkalmazkodik a terheléshez, így 45-75%-kal csökkenti az energiafelhasználást. Megőrzi az ismételhetőséget a műszakok között, általános célú munkákhoz alkalmas. Termék megtekintése →
Nagy alkatrészekhez vagy többüregű formákhoz a kétlapos gép rövidebb helyigényt és egyenletesebb bilincselosztást kínál. A szokásos általános célú munkákon kívüli alkalmazásoknál a műanyag fröccsöntő alkalmazások Ez egy praktikus első lépés, mielőtt döntene a szervo, a hibrid vagy a teljesen elektromos géparchitektúra között.
Gyakori fröccsöntési hibák és megelőzés
Egyes hibák akkor is megjelennek, ha úgy tűnik, hogy a gép a megfelelő ciklust futtatja. A fenti hat lépés áttekintése és az egyes szakaszok paraméterablakának ellenőrzése segít megelőzni ezeket a napi minőségi problémákat.
| Hiba | Kiváltó ok | Fix |
|---|---|---|
| Flash | A szorítóerő túl kicsi | Növelje a szorítóerőt vagy csökkentse a befecskendezési nyomást |
| Mosogatónyomok | Rövid tartási nyomás | Növelje a tartási nyomást vagy hosszabbítsa meg a tartási időt |
| Elvetemült | Egyenetlen hűtés | Állítsa be a hűtőcsatornákat vagy adjon hozzá huzatszöget |
| Rövid lövés | Sekély kapu vagy alacsony anyagmennyiség | Növelje a lövés méretét vagy a befecskendezési nyomást |
| Égési nyomok | Beszorult levegő az üregben | Javítsa a légtelenítést vagy csökkentse a befecskendezési sebességet |
| Hegesztési vonalak | Cold flow front találkozó | Növelje az anyag hőmérsékletét vagy a befecskendezési sebességet |
Gyakran Ismételt Kérdések
Q1: Mi a fröccsöntési folyamat lépésről lépésre?
V: A standard sorrend a szorítás, befecskendezés, nyomástartás, hűtés, kilökődés és ellenőrzés. Minden fokozatot a gép beállításai vezérelnek.
Q2: Mennyi ideig tart egy fröccsöntési ciklus?
V: A ciklusidők 10 másodperctől vékonyfalú csomagolások esetén a vastag falú autóalkatrészek perceiig változnak. A hűtés általában a leghosszabb szakasz.
Q3: Milyen anyagok használhatók fröccsöntéshez?
V: Gyakoriak a hőre lágyuló műanyagok, mint például a PP, PE, ABS, PC, PA, PET és PVC. Néhány hőre keményedő anyagot és folyékony szilikongumit is használnak.
Q4: Mennyibe kerül egy fröccsöntő gép?
V: A gép ára a szorítóerőtől, a vezérlési technológiától és az alkalmazástól függ. Egy 230 tonnás szervogép sokkal kevesebbe kerül, mint egy 800 tonnánál nagyobb kétlapos gép.
Q5: Hogyan csökkenthetem a fröccsöntési ciklus idejét?
V: Optimalizálja a hűtőfolyadék csatornákat, növelje a szerszám hőmérséklet-szabályozási hatékonyságát, csökkentse a falvastagságot a tervezés révén, és válasszon egy érzékeny befecskendezéssel rendelkező gépet.
Q6: Mi a különbség a hidraulikus és az elektromos fröccsöntő gépek között?
V: A hidraulikus gépek hidraulikaolajat használnak a rögzítéshez és a befecskendezéshez. A teljesen elektromos gépek szervomotorokat használnak az alacsonyabb energiafogyasztás és a tisztább működés érdekében. A hibrid gépek a kettőt kombinálják.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
