 ENG


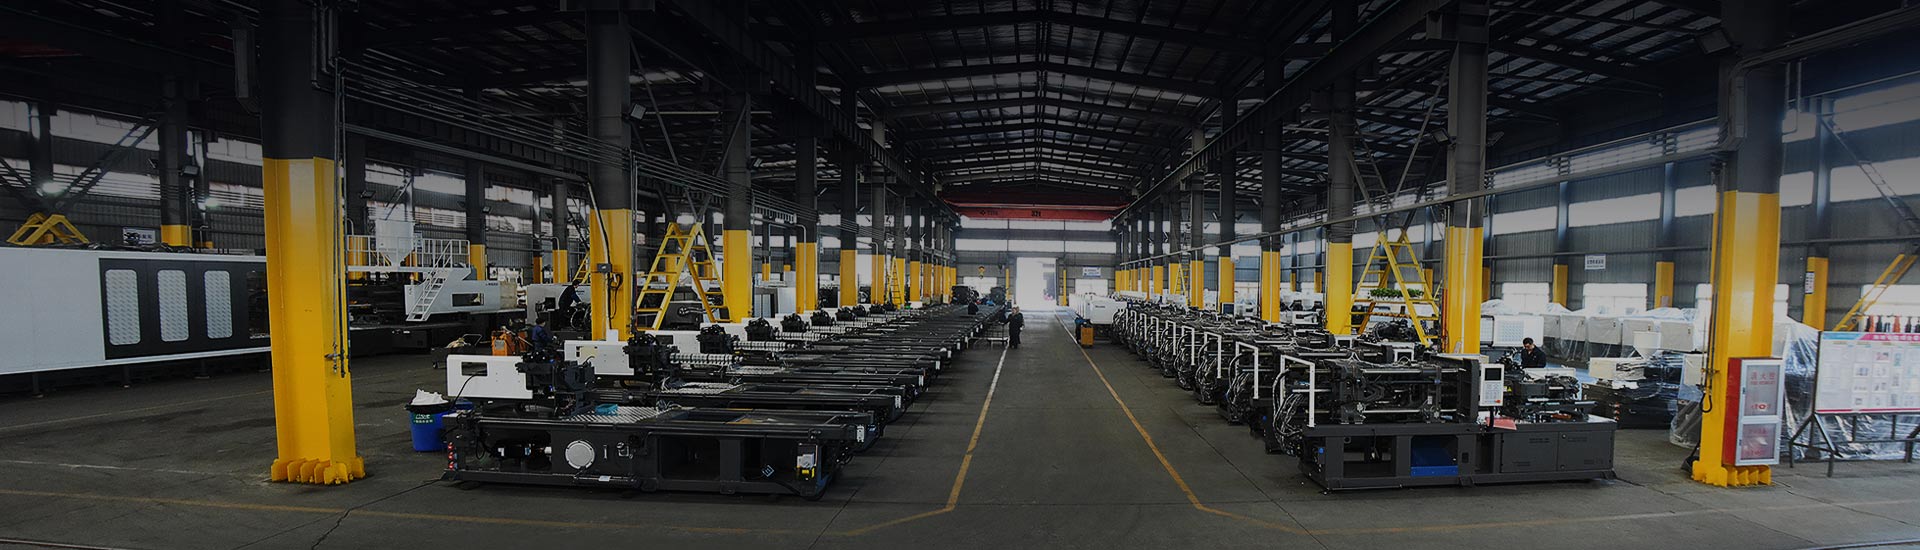
Mi az a fröccsöntő gép
A fröccsöntő gép olyan gyártóberendezés, amely felmelegíti és megolvasztja a műanyag gyantát, majd szabályozott nyomáson befecskendezi azt egy zárt acélformába, hogy szilárd részt képezzen. Miután az alkatrész lehűl az öntőformában, a forma kinyílik, az alkatrész kilökődik, és a gép megismétli a ciklust, gyakran műszakonként több ezer alkalommal. Ez az ismételhető folyamat az oka annak, hogy a fröccsöntő gép továbbra is az egyik legszélesebb körben használt műanyag-feldolgozó berendezés kategória a nagy volumenű gyártáshoz.
Minden fröccsöntő gép két funkcionális rendszerre épül, amelyek együtt működnek: egy fröccsöntő egység, amely lágyítja és szállítja az olvadt gyantát, és egy szorítóegység, amely a fröccsöntő nyomás ellen zárva tartja a formát, és kinyitja az alkatrész kilökésére. Az, hogy ezek a rendszerek hidraulikus, elektromos vagy szervo-hidraulikus hibrid elrendezésen keresztül működnek-e, meghatározza a különböző géptípusokat, amelyekkel az útmutató később foglalkozik.
A fröccsöntő berendezések széles mérettartományt ölelnek fel. A kis precíziós gépek jóval 100 tonna szorítóerő alatt működnek, míg a nagy szerkezeti alkalmazásokhoz több ezer tonnás gépekre van szükség. Egy referenciapontként a HIGHSUN saját termékcsaládja, beleértve a HXM, HXH, HXZ és HYD sorozatot, lefedi a szorítóerő 98 tonnától 3000 tonnáig terjed , amely jól szemlélteti, milyen széles ez a felszereléskategória.
2 alaprendszer Befecskendező egység és szorító egység
4 fő szakasz Töltés, csomagolás, tartás, hűtés
98T és 3000T között Tipikus szorítóerő-tartomány
Fröccsöntés szakaszai: töltés, csomagolás, tartás és hűtés
A fröccsöntési eljárás a legjobban egy rövid, ismétlődő ciklusként érthető, nem pedig egyetlen műveletként. Minden fröccsöntési művelet a forma zárásán és szorításán, feltöltésen, csomagolásán és tartásán, hűtésén, végül a forma nyitásán és kilökődésén keresztül történik. Nem csak a fröccsöntőgép űrtartalma, hanem az egyes fokozatok helyes beállítása határozza meg, hogy egy alkatrész méretre megfelelő és látható hibáktól mentes-e.
1 Befogás A szorítóegység lezárja a formát, és kellő erővel tartja össze a két felét ahhoz, hogy ellenálljon a bejövő olvadék nyomásának.
2 Kitöltés A csavar előre mozog, és átnyomja az olvadt gyantát a fúvókán és a csatornarendszeren, hogy szabályozott sebességgel kitöltse a formaüreget.
3 Csomagolás és tartás További nyomást fejtenek ki, hogy extra anyagot csomagoljanak az üregbe, ami kompenzálja a zsugorodást, amikor az alkatrész hűlni kezd.
4 Hűtés Az alkatrész a zárt formában tovább hűl, amíg elég merev nem lesz ahhoz, hogy megtartsa alakját, miután kilökődött.
5 Kidobás A forma kinyílik, a kilökőcsapok szabaddá tolják a kész alkatrészt, és a szorítóegység újra bezárul, hogy megkezdődjön a következő ciklus.
Ciklusnyomás profil
Szemléltető relatív üregnyomás egy formázási ciklus alatt. A tényleges nyomásgörbék az alkatrész geometriája, falvastagsága és anyaga szerint változnak.
Ciklus időmegosztás szakaszonként
A gyártás során gyakran megfigyelhető általános minta, ahol a hűtés jellemzően a teljes ciklusidő legnagyobb részét teszi ki. A tényleges arányok a falvastagságtól és az anyagtól függően változnak.
A fröccsöntő gép alkatrészeinek magyarázata
Ez a rész lebontja az alapvető fröccsöntő berendezéseket minden gépen belül, a gyantabeviteltől a kész alkatrészig. Ezen alkatrészek megértése megkönnyíti a műanyag fröccsöntés napi munkájának követését, a kezdeti beállítástól a rutinszerű működésig és hibaelhárításig.
Hopper Megtartja a nyers gyantapelleteket, és gravitáció segítségével a hordóba táplálja. Sok gyártósoron a garat a környező segédgépek részeként egy szárítóhoz vagy vákuumrakodóhoz csatlakozik.
Hordó és csavar (lágyító egység) A fűtött hordóban lévő forgó csavar továbbítja, összenyomja és megolvasztja a gyantát, mielőtt befecskendezik. A csavar geometriája, a tömörítési arány és a hossz-átmérő arány a feldolgozandó gyantacsaládhoz igazodik.
Fúvóka Az olvadt gyantát a hordóból a forma kifolyójába irányítja. A fúvóka hegyének kialakítása befolyásolja a nyáladzást, a nyomásveszteséget és azt, hogy a lövés milyen tisztán válik le a penésztől a következő ciklus elején.
Befogás Unit Zárva tartja a két formafelet a befecskendezési nyomás ellen, és kinyitja az öntőformát az alkatrész kilökésére mechanikus billenőkapcsolóval, közvetlen hidraulikus hengerekkel vagy kétlemezes kötőrúd-hengerelrendezéssel.
Penész Precíziós acélszerszám, amelyet általában külön formagyártó szállít, amely a kész alkatrész üregét és maggeometriáját képezi, és meghatározza a hűtőcsatorna elrendezését.
Nyakkendőrudak Acélrudak, amelyek irányítják a nyomólap mozgását és hordozzák a befogás során keletkező reakcióerőt, így a szerszámot egy vonalban tartják, miközben a gép nyomás alatt van.
Hajtásrendszer A csavar forgása, befecskendezése és befogása mögötti erőt hidraulikus szivattyún, szervo-hidraulikus hibrid rendszeren vagy teljesen elektromos szervomotorokon keresztül biztosítja, a gép típusától függően.
Vezérlőrendszer (HMI) Az érintőképernyős interfész és a programozható vezérlő, amely lehetővé teszi a kezelő számára, hogy minden ciklusban beállítsa, tárolja és felügyelje a folyamatparamétereket, például a befecskendezési sebességet, nyomást és hőmérsékletet.
A gép szerkezetének áttekintése
Egy tipikus fröccsöntőgép elrendezés egyszerűsített szerkezeti áttekintése. Az alkatrészek tényleges elhelyezése géptípusonként és gyártónként változik.
A fröccsöntő gépek típusai és azok megkülönböztetése
A fröccsöntő gépeket általában a meghajtás típusa és a szorítószerkezet szerint csoportosítják. A hajtástípus a hidraulikus, az elektromos-hidraulikus hibrid és a teljesen elektromos gépeket takarja, míg a szorítószerkezet a hagyományos billenőkaros kialakítást és a kétlapos kivitelt takarja. E kategóriák tetején egy adott folyamathoz épített speciális konfigurációk helyezkednek el, mint például a kétszínű gépek és a dedikált PET- vagy PVC-sorozatok.
A gyakori géptípusok minőségi összehasonlítása
Minőségi, szemléltető összehasonlítás, amelynek célja a relatív tendenciák bemutatása, nem pedig egy adott modell esetében mért teljesítményértékek.
Elektromos-hidraulikus hibrid (szervo) gépek Kombináljon szervohajtású hidraulikus szivattyút hagyományos hidraulikus működtetéssel. Ez a konfiguráció széles űrtartalom-tartományt fed le, és egyensúlyban tartja a pontosságot, az energiahatékonyságot és a működési rugalmasságot, így az egyik legszélesebb körben meghatározott fröccsöntőgép-kategória az általános gyártásban.
Teljesen elektromos Machines Hidraulikaolaj helyett használjon szervomotorokat a rögzítéshez, befecskendezéshez és kilökéshez. Jellemzően gyors dinamikus reakciót, tisztább működési környezetet és erős ismételhetőséget kínálnak, ami megfelel a precíziós elektronikai, orvosi és optikai alkatrészeknek.
Kétlapos Machines Cserélje ki a hagyományos háromlapos billenőkart két nagy nyomólapra, amelyeket közvetlenül összekötő rúdhengerek kötnek össze. Ez az elrendezés egyenletesen osztja el a szorítóerőt a nagy formák között, és általános a nagy tonnás alkalmazásoknál.
Magas-Speed Machines Nagy merevségű kerettel és gyors injektálási reakcióval rendelkezik a vékony falú, nagy kavitációs formákhoz. Gyakran használják csomagoláshoz, vékony falú tárolóedényekhez és más gyors ciklusú, nagy mennyiségű alkatrészekhez.
Kétszínű és több anyagú gépek Két vagy több független fröccsöntő egységgel és egy forgó vagy csúszó formázóasztallal vannak felszerelve, amelyek lehetővé teszik két gyanta vagy két szín egyetlen alkatrészre öntését egy ciklusban.
Dedikált PET és PVC gépek Egyetlen gyantacsaládhoz szabott speciális csavarokat, hordókat és hőmérséklet-szabályozó rendszereket használjon. A PET-előformázó gépeket a gyors hűtésre és az átlátszóságra optimalizálták, míg a PVC- és csőszerelő gépek korrózióálló alkatrészeket használnak, amelyek megfelelnek a PVC hőérzékenységének.
Szorítóerő és űrtartalom: A gép méretezése az alkatrészhez
A szorítóerő, amelyet általában tonnában fejeznek ki, azt írja le, hogy a szorítóegység mekkora erőt tud kifejteni a forma zárva tartásához, miközben az olvadt gyanta nyomás alatt kitölti az üreget. Az űrtartalom becslése általában az alkatrész kivetített területe, a használt gyanta megfelelő üregnyomási tényezője és az ésszerű biztonsági ráhagyás alapján történik, majd a végső méretezés előtt megerősítik a formakészítővel vagy a gép szállítójával.
Szorítóerő gépsorozatonként
Hozzávetőleges referenciatartományok az általánosan elérhető szorítóerőhöz gépsorozatonként. A pontos ajánlatok gyártónként és modellenként eltérőek.
Űrtartalom-hivatkozás alkatrész-kategóriánként
Az alábbi táblázat általános kiindulópontot ad ahhoz, hogy a tonnatartalom hogyan igazodik az alkatrészkategóriához. Referencia a korai tervezéshez, nem helyettesíti a megfelelő tonnaszám számítást egy adott alkatrészen és szerszámon.
| Tonnatartalom tartomány | Tipikus alkatrész példák | Közös géptípus |
|---|---|---|
| 200 tonna alatt | Kisméretű precíziós alkatrészek, csatlakozók, kupakok és záróelemek | Teljesen elektromos vagy kis hibrid szervógépek |
| 200-600 tonna | Háztartási termékek, PET előformák, közepes méretű készülékalkatrészek | Hibrid szervó vagy dedikált PET gépek |
| 600-1200 tonna | Autóbelső panelek, nagy ládák, csőszerelvények | Hibrid szervó vagy kétlapos gépek |
| 1200 tonna felett | Nagy autó karosszéria panelek, raklapok, nagy készülékházak | Kétlemezes gépek |
A megfelelő befecskendezési egység kiválasztása
A befecskendező egység elvégzi a gyanta olvasztását és kijuttatását, ezért az alkatrészhez és az anyaghoz kell méretezni és konfigurálni, nem pedig a mennyiség alapján. Két azonos szorítóerővel rendelkező gép még mindig rosszul illeszkedik ugyanarra a munkára, ha a befecskendező egységeik nincsenek összhangban a lövés méretével és a gyanta viselkedésével.
Erősítse meg a lövésméretet és a lágyítóképességet, amely lefedi a legnehezebb részt, valamint a futószalagokat, némi tartalék kapacitással a jövőbeni formák számára.
Igazítsa a csavarhossz-átmérő arányt és a tömörítési arányt a gyantacsaládhoz, mivel a töltőanyagok és adalékanyagok megváltoztatják a nyírási és hőigényt.
Ellenőrizze a maximális befecskendezési nyomást és sebességet vékony falú vagy hosszú áramlási útvonalú alkatrészekkel szemben, amelyeknek gyors feltöltési időre van szükségük.
Fontolja meg a korrózióálló vagy kopásálló csavar- és hordókezelést PVC, üveggel töltött vagy más igényes gyanták esetében.
Tekintse át az ellennyomást és a lágyítási sebességet, ha a ciklusidőt korlátozza, hogy a hordó milyen gyorsan tudja elkészíteni a következő lövést.
Győződjön meg arról, hogy a fúvóka típusa és a hőmérséklet-szabályozási zónák megfelelnek a nedvességre vagy a hőre érzékeny anyagoknak, például a PET-nek.
Segédgépek és segédberendezések
A fröccsöntő gép és a támasztógép együttes, nem pedig egymás utáni kiválasztása jobb kiegyensúlyozott termelőcellát eredményez. A segédgépek gyakran a korlátozó tényező a fröccsöntő cellában, még akkor is, ha magának a fröccsöntő gépnek van tartalék cikluskapacitása. Az áteresztőképességgel lépést tudó szárító, egy kisebb formára méretezett hűtő, vagy egy lassú elérési ciklusú kiszállító robot egyaránt a segédgépek szűk keresztmetszetévé válhat, amely korlátozza az összteljesítményt, ezért a segédberendezések méretezése ugyanolyan figyelmet érdemel, mint az űrtartalom és a befecskendezési egység kiválasztása. Ez még fontosabb a bonyolult fröccsöntő formatervezési segédberendezések esetében, mint például a többüregű szerszámcsaládok és a forrócsatornás szerszámok, ahol több támasztórendszernek kell egyszerre koordinálnia.
Anyagszárítók és -rakodók Távolítsa el a nedvességet a higroszkópos gyantákról, például a PET-ről, és adagolja automatikusan az előszárított anyagot, csökkentve a kézi kezelést a garat körül.
Penész Temperature Controllers Keringessünk vizet vagy olajat a formán keresztül, hogy az üreg felületi hőmérséklete egyenletes legyen, ami befolyásolja a ciklusidőt, a felületi minőséget és a méretstabilitást.
Vízhűtők Adjon hűtött vizet az öntőformába, és egyes esetekben a hordóba, támogassa a hűtési szakaszt, amely jellemzően a ciklusidő legnagyobb részét teszi ki.
Robot-elviteli rendszerek A kész alkatrészeket és a futószalagokat automatikusan távolítsa el a forma területéről, lerövidítve a kilökési szakaszt és elősegítve a felügyelet nélküli gyártást.
Granulátorok és Regrind rendszerek A forgácsolócsövek, a futószalagok és a kiselejtezett alkatrészek újrafeldolgozása használható újraőrlésre, ami fontos lépés a jelentős hulladékmennyiséget termelő családi formák számára.
Hot Runner vezérlők Kezelje zónánként a hőmérsékletet a forrócsatornás formákon, ami különösen fontos összetett, többüreges formatervezéseknél.
Anyagmegfontolások: gyanta, polietilén és műszaki műanyagok
A gyantacsaládok fröccsöntési feldolgozásában mutatkozó különbségek megmagyarázzák, hogy miért nem működik egyetlen gépbeállítás sem minden munkához. A gyanta fröccsöntési folyamata nagymértékben függ attól, hogy az anyag hogyan viselkedik, miután megolvadt, beleértve az áramlási hosszt, a zsugorodási sebességet, valamint a nyírási és hőérzékenységet.
Gyanta fröccsöntési eljárás alapjai
Minden gyanta fröccsöntési folyamat az olvadási viselkedéssel kezdődik. Az üvegszál-erősítésű műszaki gyanták általában magasabb hordóhőmérsékletet, nagyobb befecskendezési nyomást és kopásálló csavarokat igényelnek, míg a töltetlen árugyanták általában alacsonyabb hőmérsékleten, szélesebb feldolgozási ablak mellett dolgoznak.
Rövid polietilén fröccsöntési feldolgozási útmutató
A polietilén egy félig kristályos gyanta, amelyet széles körben használnak kupakokban, záróelemekben, vékonyfalú csomagolásokban és háztartási termékekben. Általában alacsony nedvességérzékenységgel és széles olvadékhőmérséklet-ablakkal dolgozza fel, bár a zsugorodást figyelembe kell venni a formatervezésben, és a nagy sűrűségű és az alacsony sűrűségű minőségeket általában külön hangolják, nem pedig egyetlen receptként kezelik.
A hőre keményedő anyagokat, például a BMC-t vagy az ömlesztett formázómassza feldolgozása a hőre lágyuló műanyagoktól eltérően történik. A hordót viszonylag hűvös helyen tartják, hogy megakadályozzák az idő előtti kikeményedést, míg magát a formát felmelegítik, így az alkatrész megkeményedik, amint kitölti az üreget, ezért a BMC-képes gépek más hordó- és vezérlési konfigurációt használnak, mint a hagyományos hőre lágyuló prések. A PVC is követi a maga útját, hiszen hőérzékenysége korrózióálló csavarokat és szigorúan szabályozott hordóhőmérsékletet igényel, míg a PET alapos előszárítást és gyors, egyenletes hűtést igényel a tisztaság megőrzése érdekében.
Fröccsöntött alkatrészek főbb alkalmazásai
A fröccsöntött alkatrészek és fröccsöntött termékek az iparcikkek szinte minden kategóriájába eljutnak, az egyszer használatos csomagolástól a többéves folyamatos üzemre minősített szerkezeti elemekig. A készülékek fröccsöntése önmagában mindent lefed a mosógép dobjaitól a hűtőszekrényajtók burkolatáig, míg ugyanaz az alapeljárás, más forma-, csavar- és ciklusbeállítással, autók belső burkolatait, orvosi eszközök házait és elektromos burkolatait is gyártja.
Autóalkatrészek Szórakoztató elektronika Csomagolás és italpalackozás Ipari alkatrészek Fogyasztói termékek Orvosi eszközök Építés és Építés
A Highsunról
A Ningbo Highsun Plastic Machinery Co., Ltd. székhelye a kínai ningbói Beilun Tudományos és Technológiai Parkban található, amely az iparágon belül a műanyagipari gépek gyártási központjaként ismert terület. A gyár több mint 120.000 négyzetméter és elkötelezett a HIGHSUN márkájú fröccsöntő gépek gyártásával.
A közel két évtizedes összpontosított fejlesztésre és az anyavállalaton belüli több mint ötven éves tapasztalatra épülő HIGHSUN Machinery-t a ningboi három legnagyobb fröccsöntőgép-gyártó között, Kínában pedig a tíz legnagyobb műanyag fröccsöntőgép-gyártó között ismerték el. A vállalat úgy írja le megközelítését, mint kifinomult gyártási folyamatirányítást, amely a gyártási minőség célirányos szabványával párosul.
A HIGHSUN termékpalettája felöleli az elektromos-hidraulikus hibrid gépeket, a kétlapos gépeket, a nagy sebességű gépeket, az egy- és kétszínű gépeket, a BMC gépeket, valamint a dedikált PET és PVC sorozatokat, 98 tonnától 3000 tonnáig terjedő szorítóerővel. Testreszabott konfigurációk állnak rendelkezésre azokhoz a projektekhez, amelyek kívül esnek a szabványos katalógus specifikációkon. Fröccsöntőgép-beszállítóként a HIGHSUN úgy írja le működési filozófiáját, mint a kiválóságra és a fröccsöntési tökéletességre törekedni, és a napi működést ügyfélközpontú megközelítéssel irányítja.
120.000 nm Gyári lábnyom
98T és 3000T között Befogás force range
Top 3 / Top 10 Rangsor Ningboban / Kína

HXM szervo gép Elektromos-hidraulikus hibrid szervosorozat, amely széles űrtartalom-tartományt fed le, intelligens szervohajtási rendszer köré épülve. Sorozat megtekintése
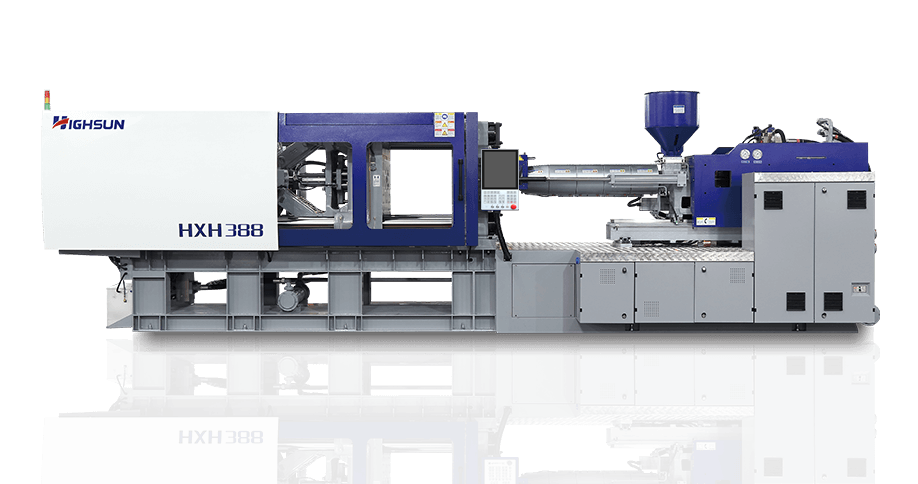
HXH nagy sebességű gép Magas-rigidity, high-speed series aimed at thin-wall products that need rapid injection response. Sorozat megtekintése

HXZ kétlapos gép Nagy tonnás kétlapos sorozat kompakt szerkezetre és egyenletes szorítóerő-elosztásra tervezve. Sorozat megtekintése

HYD teljesen elektromos sorozat Teljes szervo-elektromos hajtás a befogáson, befecskendezésen és kilökésen keresztül a precíz, tiszta gyártás érdekében. Sorozat megtekintése

PET előforma Machine Dedikált PET sorozat, amely gyors hűtést és méretkonzisztenciát biztosít az előformagyártás során. Sorozat megtekintése
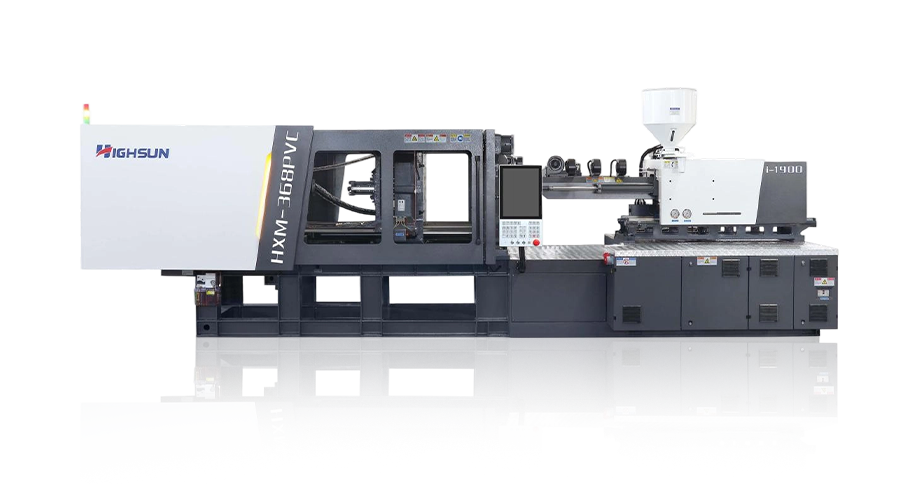
PVC fröccsöntő gép PVC-dedikált sorozat korrózióálló alkatrészekkel, csőszerelvényekhez és kapcsolódó termékekhez. Sorozat megtekintése
Gyakran Ismételt Kérdések
Q1 Mi az a fröccsöntő gép?
A fröccsöntő gép olyan gyártóberendezés, amely a műanyag gyantát megolvasztja és nyomás alatt befecskendezi egy zárt formába, ahol az kész alkatrészsé hűl. Ez az alapvető berendezés a legtöbb tömegesen gyártott műanyag alkatrész mögött.
Q2 Hogyan működik a fröccsöntő gép?
Ismétlődő cikluson keresztül működik: az öntőforma bezárul és beszorul, az olvadt gyanta kitölti az üreget, a tömörítés és a tartó nyomás kompenzálja a zsugorodást, az alkatrész lehűl, a forma pedig kinyílik, így a kész alkatrész kilökhető, mielőtt a ciklus megismétlődik.
Q3 Melyek a fröccsöntő gépek különböző típusai?
A gyakori kategóriák közé tartoznak a hidraulikus gépek, az elektromos-hidraulikus hibrid gépek, a teljesen elektromos gépek, a kétlapos gépek, a nagy sebességű gépek és a kétszínű gépek, valamint a speciális gyantákhoz készült PET és PVC sorozatok.
Q4 Hogyan válasszak fröccsöntő gépet?
Kezdje az alkatrész szorítóerő-igényéből, lövésméretéből és gyantájából, majd igazítsa össze ezeket a meghajtó típusával, a nyomólap méretével és a vezérlőrendszerrel, valamint azzal, hogy egy adott szállító mennyire tudja támogatni az Ön automatizálási és anyagszükségleteit.
Q5 Milyen méretű fröccsöntő gépre van szükségem?
A gép méretét általában a legnagyobb alkatrész kivetített területe, az anyag által igényelt üregnyomás és a lövés súlya határozza meg, így a megfelelő méret a kívánt alkatrészektől és formáktól függ.
Q6 Hány tonna fröccsöntő gépre van szükségem?
Az űrtartalomigények széles skálán mozognak, a 100 tonna alatti kis precíziós alkatrészektől a több ezer tonnáig terjedő nagy szerkezeti részekig, így az űrtartalom jellemzően alkatrészenként történik, nem pedig általános átlagból feltételezik.
Q7 Hogyan számíthatom ki a fröccsöntő gép tonnáját?
Az űrtartalom becslése általában úgy történik, hogy megszorozzák az alkatrész vetített területét a gyanta megfelelő üregnyomási tényezőjével, majd hozzáadnak egy biztonsági ráhagyást, ezt a számítást általában megerősítik a formakészítővel vagy a gép szállítójával a végső méretezés előtt.
Q8 Hogyan válasszam ki a megfelelő injekciós egységet?
Illessze a befecskendező egység lövésméretét és lágyítóképességét a legnehezebb alkatrészéhez, valamint a futószalagokhoz, majd ellenőrizze, hogy a csavar kialakítása megfelel-e az Ön gyantájának, mivel a PVC, PET és üveggel töltött műszaki műanyagok mindegyike eltérő csavar- és hordókonfigurációt igényel.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
